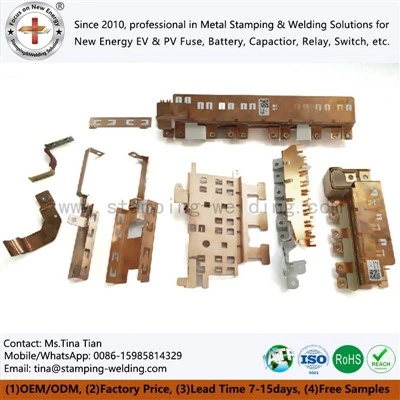
چگونه می توان مشکل فرز بر روی قطعات مهر و موم فلزی دقیق را حل کرد؟
Jul 23, 2026
قطعات فلزی مهر زنی به طور گسترده در قطعات خودرو، اتصالات الکتریکی، قطعات ساختاری برای تجهیزات صنعتی و مجموعه های مکانیکی دقیق استفاده می شود. در طول فرآیند مهر زنی، فرزهای لبه عامل مهمی بر کیفیت محصول هستند. فرزهای بیش از حد نه تنها دقت مونتاژ را به خطر می اندازد، بلکه می تواند منجر به خراش، اتصال کوتاه، غلظت تنش و نقص در عملیات سطح بعدی شود.
در برنامههای کاربردی با دقت بالا-مانند پایانههای اتصال، براکتهای ساختاری و محفظههای دقیق-کنترل دقیق بر شرایط لبه ضروری است. این قطعات باید استانداردهای دقیقی را برای دقت ابعاد، تمیزی لبه و قابلیت اطمینان بلند مدت رعایت کنند. در نتیجه، کنترل سوراخ نمیتواند صرفاً بر-پردازش پست تکیه کند. در عوض، به بهبودهای سیستماتیک در طراحی قالب، فرآیند مهر زنی، انتخاب مواد و بازرسی کیفیت نیاز دارد.

علل اصلی کوبیدن فرزها
تشکیل فرزهای لبه بر روی قطعات مهر و موم سفت و سخت از الگوهای متمایز پیروی می کند که علل اصلی آن از چهار حوزه کلیدی ناشی می شود: ابزار، تجهیزات، مواد و پردازش. قالب مهر زنی برای کیفیت لبه بسیار مهم است و فاصله نامناسب بین پانچ و قالب یک مسئله اصلی است: فاصله بیش از حد باعث پاره شدن ورق فلزی، ایجاد فرزهای نامنظم و دندانهدار میشود، در حالی که فاصله ناکافی باعث فشردهسازی بیش از حد میشود که منجر به تجمع سوراخهای خرد شده در امتداد لبه میشود. علاوه بر این، زمانی که لبههای برش قالب در طول زمان کدر، تراشه یا گرد میشوند، مکانیسم جداسازی از برش به خرد شدن و پارگی تغییر میکند و بهطور قابلتوجهی بروز فرز را افزایش میدهد.
انحراف در تجهیزات و مواد این عیوب را بیشتر می کند. دقت ناکافی در هدایت قالب، ناهماهنگی پانچ، و استحکام جانبی ناکافی در تجهیزات میتواند منجر به فاصلههای ناهموار موضعی شود و منجر به ایجاد سوراخهای گسترده در سرتاسر دستههای تولیدی شود. علاوه بر این، مواد بیش از حد سخت سایش لبه را تسریع می کنند، در حالی که مواد بیش از حد نرم مستعد تغییر شکل پلاستیک و تجمع مواد هستند. این عوامل، همراه با سرعت نامناسب مهر زنی و عدم روانکاری، منجر به لبه های ناهموار و سوراخ شدن بیش از حد می شود که به شدت ثبات تولید را به خطر می اندازد.
راهکارهایی برای کاهش خراش ها
برای پرداختن به مشکل مهر زنی، صنعت یک سیستم بهبود بالغ را ایجاد کرده است که پیشگیری را در منبع اولویت قرار می دهد و در عین حال از پردازش پس از{0} به عنوان حفاظت تکمیلی استفاده می کند و نیازهای متفاوتی را برای دقت و حجم تولید برآورده می کند. در عملیات مهر زنی قطعات ورق فلزی، اولویت بر روی کنترل دقیق قالب است: فاصله بین پانچ و قالب روی 5% تا 10% ضخامت ورق فلز تنظیم میشود-که کمی بر اساس ویژگیهای مواد تنظیم میشود تا از یکنواختی در کل منطقه برش اطمینان حاصل شود-و لبههای برش به طور منظم مجدداً آسیاب یا تعویض میشوند تا از ایجاد مشکل برادهها جلوگیری شود یا از بریدگی جلوگیری شود. علاوه بر این، دقت هدایت لغزش تجهیزات و سفتی قالب برای از بین بردن ناهماهنگی مهر زنی تأیید شده است، در حالی که سرعت های مهر زنی و سیستم های روغن کاری برای مطابقت با ویژگی های مواد بهینه شده اند، در نتیجه تشکیل سوراخ در منبع را سرکوب می کنند.
برای سوراخهای باقیمانده که نمیتوان به طور کامل از آنها اجتناب کرد، روشهای پردازش پست{0}طبقهای بر اساس نیازهای خاص انتخاب میشوند. اجزای دسته ای کوچک برای عملیات های مکانیکی ساده مانند سنگ زنی تسمه ساینده یا گرد کردن لبه دستی مناسب هستند. قطعات استاندارد با حجم-کوچک میتوانند به صورت ارتعاشی یا بشکهای تکمیل شوند تا به طور موثر فرزهای معمولی را از بین ببرند. قطعات با حجم بالا با هندسه ساده را میتوان از طریق مهر زنی ثانویه با استفاده از قالبهای جداکننده تخصصی پردازش کرد و از دقت و سازگاری برتر اطمینان حاصل کرد. برای قطعاتی که دارای حفرههای داخلی پیچیده یا نیازمندیهای دقت بالا هستند، ممکن است از فرآیندهای حرارتی، لیزری یا الکتروشیمیایی زدودن حفرهها برای دستیابی به تکمیل لبههای غیرتماسی و دقیق استفاده شود که مطابق با استانداردهای قطعات با دقت بالا باشد.

فرآیند کنترل کیفیت استاندارد
ایجاد رویههای تشخیصی و پذیرش استاندارد، کلیدی برای حفظ-کنترل پایدار و بلندمدت بر میزان عیبهای فرورفتگی است. در طول تولید، مشاهده مورفولوژی سوراخها امکان شناسایی دقیق علل ریشهای را فراهم میکند و بین مسائلی مانند انحراف فاصله، سایش لبهها و ناهنجاریهای مواد تشخیص داده میشود. برای بهبود تولید انبوه، اولویت به اصلاح قالب و تنظیم پارامتر برای جلوگیری از مراحل اضافی{4}}پس از پردازش و هزینه های کنترل است. علاوه بر این، معیارهای پذیرش استاندارد در صنعت{6}} پذیرفته شده است: ارتفاع سوراخ کمتر یا مساوی 0.1 میلی متر برای قطعات استاندارد مهر و موم شده و کمتر یا مساوی 0.05 میلی متر برای قطعات دقیق تنظیم شده است. سوابق جامع عمر قالبها، در کنار بازرسیها و تعمیرات دقیق منظم، حفظ میشوند تا از کیفیت لبه ثابت در سرتاسر دستههای تولید اطمینان حاصل شود.
قابلیت های جامع تولیدی شرکت
قابلیت های مهر زنی دقیق ما شامل توسعه قالب، مهر زنی پیشرونده قالب، عملیات سطحی و بازرسی کیفیت است. با بهینه سازی طراحی قالب، کنترل پارامترهای مهر زنی، و پیاده سازی در{1}}بازرسی های فرآیند، به مشتریان کمک می کنیم از کیفیت لبه ثابت اطمینان حاصل کنند و مشکلات مونتاژ ناشی از فرز را به حداقل برسانیم.
با-قابلیتهای داخلی شامل ساخت قالب، مهر زنی، ماشینکاری CNC و آبکاری، ما{1}}تا{2}}پشتیبانی نهایی-از توسعه نمونه اولیه تا تولید انبوه{4}} ارائه میکنیم تا نیازمندیهای سفارشی برای طیف گستردهای از قطعات مهر فلزی را برآورده کنیم.
تماس با ما
اگر شمامهر زنی قطعات ورق فلزیاز فرزهای بیش از حد لبهها، مشکلات مونتاژ یا نقص کیفیت سطح رنج میبریم، میتوانیم بهینهسازی قالب، بهبود فرآیند مهر و موم کردن، و پشتیبانی ساخت دقیق-بر اساس ساختار محصول، خواص مواد و الزامات تولید- برای کمک به افزایش سازگاری محصول ارائه دهیم.