


جوشکاری و کنترل کیفیت شینه مسی منعطف آغشته به پی وی سی: استراتژی های جلوگیری از خمش و ترک خوردگی
Mar 02, 2026
کاربرد و نقاط درد پردازش هسته شینه مسی منعطف آغشته به پی وی سی
شینه عایق بندی شده پی وی سی از مس خالص یا آلیاژ مس به عنوان بستر ساخته شده است و با اشباع پی وی سی برای تشکیل یک ساختار رسانا مسطح پردازش می شود. دارای رسانایی عالی، هدایت حرارتی، مقاومت در برابر خوردگی و فرآیند پذیری است و به طور گسترده در انتقال نیرو، سیستم های توزیع و همچنین زمینه های صنعتی مانند خودرو و هوافضا استفاده می شود. در تولید واقعی، گذرگاه مسی سفارشی عایقشده با غوطهور شدن پی وی سی از طریق جوشکاری انتشار به یک نوار سخت تبدیل میشود، که در طول پردازش خمشی بعدی مستعد ترکخوردگی است و به طور جدی بر عملکرد محصول و عمر مفید تأثیر میگذارد. این مقاله بر تجزیه و تحلیل علل چنین پدیدههای ترکخوردگی تمرکز دارد و راهحلهای پیشگیری و کنترل هدفمند را پیشنهاد میکند و مرجع فنی برای تولید صنعت ارائه میکند.
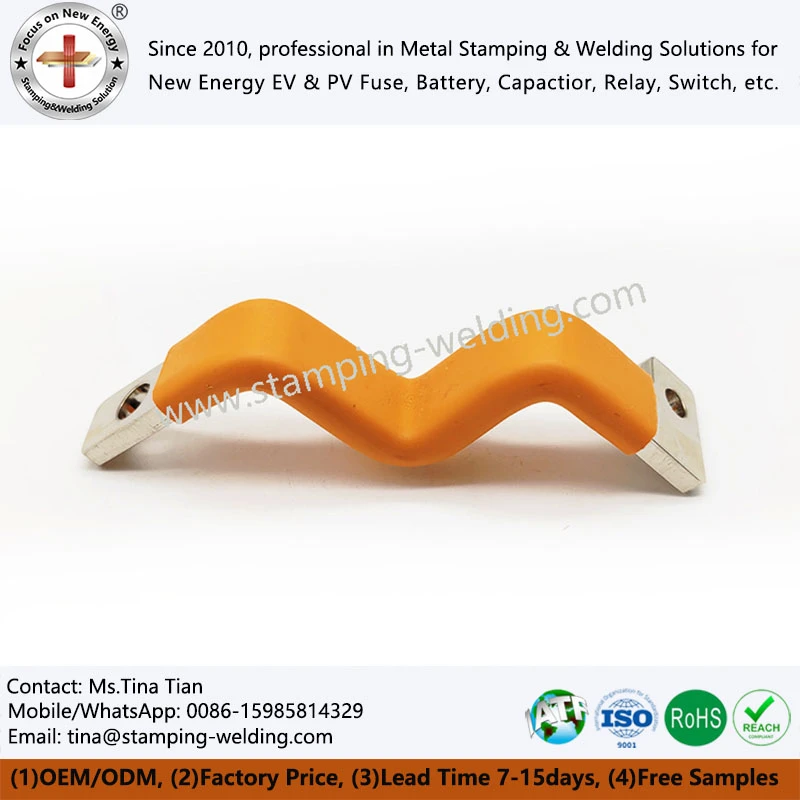
دلیل اصلی خم شدن و ترک خوردن پس از جوشکاری و شکل دهی
خم شدن و ترک خوردگی شینه های مسی منعطف آغشته به پی وی سی پس از جوشکاری نفوذی در ردیف های سخت عمدتاً توسط چهار عامل اصلی ایجاد می شود که باید به دقت نظارت شوند.
یکی از دلایل آن کیفیت پایین جوش است. اگر پارامترهای فرآیند جوشکاری به درستی کنترل نشوند، ترکهای پنهان در درز جوش ایجاد میشوند که میتواند به میزان قابل توجهی استحکام و رسانایی میله مسی را کاهش دهد. تمرکز تنش در طول خم شدن بعدی به راحتی می تواند منجر به ترک خوردن شود.
دلیل دوم نجس بودن ماده مس است. اگر میزان ناخالصی زیرلایه خیلی زیاد باشد، شکنندگی ماده را افزایش داده و چقرمگی آن را کاهش می دهد. چه در فرآیند جوشکاری و چه در فرآیند خمشی، ترک خوردن آسان است. در عین حال، بر رسانایی و عملکرد هسته حرارتی میله مسی و پایداری پیوند لایه فرو بردن PVC نیز تأثیر می گذارد.
ثالثاً، طراحی اندازه میله مسی غیر منطقی است. اگر اندازه میله سخت پس از جوشکاری بیش از حد بزرگ باشد، در حین خمش غلظت تنش آشکاری وجود خواهد داشت که از محدوده باربری میله مسی فراتر می رود و منجر به ترک خوردگی و آسیب احتمالی لایه غوطه وری PVC می شود.
مسئله چهارم روش خمشی نامناسب است. اگر از خمش یک طرفه استفاده شود، باعث ایجاد تنش ناهموار در نقطه خمشی شینه مسی غوطه ور پلاستیک می شود، به طوری که یک طرف تنش بیش از حد و طرف دیگر تنش کمتری را تجربه می کند، که منجر به تمرکز تنش داخلی و در نهایت منجر به ترک خوردگی و جدا شدن لایه غوطه وری می شود.
اقدامات هدفمند برای جلوگیری از خم شدن و ترک خوردن شینه غوطه وری برای اتصال
بر اساس دلایل فوق برای ترک خوردگی و تولید واقعی، می توان از چهار جنبه اقدامات پیشگیری و کنترل را انجام داد تا از ترک خوردگی خمشی و آسیب به لایه غوطه وری جلوگیری شود.
در مرحله اول، کنترل دقیق فرآیند جوشکاری مورد نیاز است. به عنوان روش بهینه برای عایق میله باس منعطف مسی برای جوشکاری پک باتری نیرو، جوشکاری انتشاری باید دقیقاً از مشخصات فرآیند پیروی کند و پارامترهای هسته مانند زمان جوش، فشار و دما را به دقت تنظیم کند تا اطمینان حاصل شود که درز جوش بدون ترک و چسبیده است، در حالی که از آسیب درجه حرارت بالا به لایه منبع غوطه وری PVC و کیفیت جوشکاری منبع غوطه ور شدن PVC جلوگیری می کند.
ثانیاً، برای کاهش شکنندگی مواد و بهبود استحکام کششی، باید مواد مسی{0} با کیفیت بالا، با اولویت خرید مواد مسی با محتوای ناخالصی کم و خلوص بالا انتخاب شوند. هنگام خرید، کانالهای رسمی را انتخاب کنید و عملکرد مواد مسی را از طریق{1}فرایندهای قبل از تصفیه مانند بازپخت و صاف کردن، پایهگذاری برای غوطهور شدن PVC و خمش بعدی، بهینه کنید.
ثالثاً، اندازه میلههای مسی را به طور معقول کنترل کنید، طراحی اندازه میلگردهای عایقشده PVC را بر اساس الزامات محصول و قابلیتهای تجهیزات خمشی بهینه کنید. در صورت نیاز به تولید-محصولاتی با اندازه بزرگ، میتوان از روش خمش گام به گام برای تقسیم میلههای مسی به بخشهای کوچک و خم شدن تدریجی آنها استفاده کرد و غلظت تنش را کاهش داد و از لایه غوطهوری سالم محافظت کرد.
چهارم، اتخاذ یک روش خمشی علمی، اولویت دادن به خمش دو طرفه برای اطمینان از توزیع یکنواخت نیرو در نقطه خمشی و اجتناب از نیروی بیش از حد در یک طرف. همچنین می توان از خمش پیشرونده برای خم شدن تدریجی میله های مسی استفاده کرد و در عین حال از میزان تمرکز تنش در حین کنترل سرعت و نیروی خمشی برای جلوگیری از ترک خوردن و پوسته شدن لایه غوطه وری ناشی از عملکرد نامناسب، استفاده کرد.
نکات اصلی کنترل کیفیت
کنترل کیفیت فرآیند جوشکاری و خمشی میله های روکش PVC در "کنترل منبع و استانداردسازی فرآیند" نهفته است. ما باید با تهیه مواد مس، فرآیند جوشکاری و فرآیند غوطه وری پی وی سی شروع کنیم تا از مشکلات اساسی مانند مواد ناخالص، عیوب جوشکاری و اتصال ضعیف لایه های غوطه ور جلوگیری کنیم. ما همچنین باید اندازه میله های مس را به طور معقول طراحی کنیم، عملیات خمشی را استاندارد کنیم و تمرکز تنش را کاهش دهیم. تنها با اجرای اقدامات کنترل کیفیت در تمام مراحل می توان از خمش، ترک خوردگی و آسیب به لایه غوطه ور شدن جداسازی شین جلوگیری کرد و از خواص مکانیکی، الکتریکی و حفاظتی محصولات اطمینان حاصل کرد و نیازهای کاربردی صنایع مختلف را برآورده کرد. Xiamen Apollo Stamping Welding Technology Co., Ltd، محصولات شینه عایق بندی شده توسط Dip کاملاً از استانداردهای کنترل کیفیت بالا پیروی می کنند و می توانند با چندین سناریو کاربردی صنعتی سازگار شوند.

تماس با ما
اگر سؤالات مربوط به محصول، انتخاب و سازگاری یا سؤالات کنترل کیفیت داریدشینه های مسی انعطاف پذیر آغشته به پی وی سیلطفا در هر زمان با Xiamen Ansite تماس بگیرید. ما راهحلهای محصول حرفهای و پشتیبانی فنی را به شما ارائه میکنیم تا به شما در اجرای کارآمد پروژهتان کمک کنیم.


