


تجزیه و تحلیل کامل شناخت هسته و روش های تولید جریان اصلی نوار اتوبوس الکتریکی
Feb 05, 2026
رهبری کنید
به عنوان جزء رسانای هسته در سیستمهای انتقال و توزیع نیرو، باس بار الکتریکی به دلیل رسانایی عالی و ویژگیهای خمشی خوب، به طور گسترده در مهندسی برق مانند دستگاههای ولتاژ بالا و پایین، کنتاکتهای سوئیچ، تجهیزات توزیع و کانالهای اتوبوس استفاده میشود. همچنین یک مؤلفه کلیدی پشتیبانی برای پروژههای ذوب الکترولیتی فوقالعاده- مانند ذوب فلزات، آبکاری الکتریکی و سود سوزآور شیمیایی است. درک عمیق ویژگیهای اساسی، سناریوهای کاربردی و روشهای تولید BusBar Electrical برای انتخاب مهندسی، کنترل کیفیت و بهینهسازی هزینه از اهمیت زیادی برخوردار است. این مقاله از تعریف اصلی و ویژگیهای کاربردی میلههای مس شروع میشود، به طور سیستماتیک جریان فرآیند و ویژگیهای فنی روشهای تولید اصلی را از بین میبرد و مراجع حرفهای را برای متخصصان صنعت ارائه میکند.
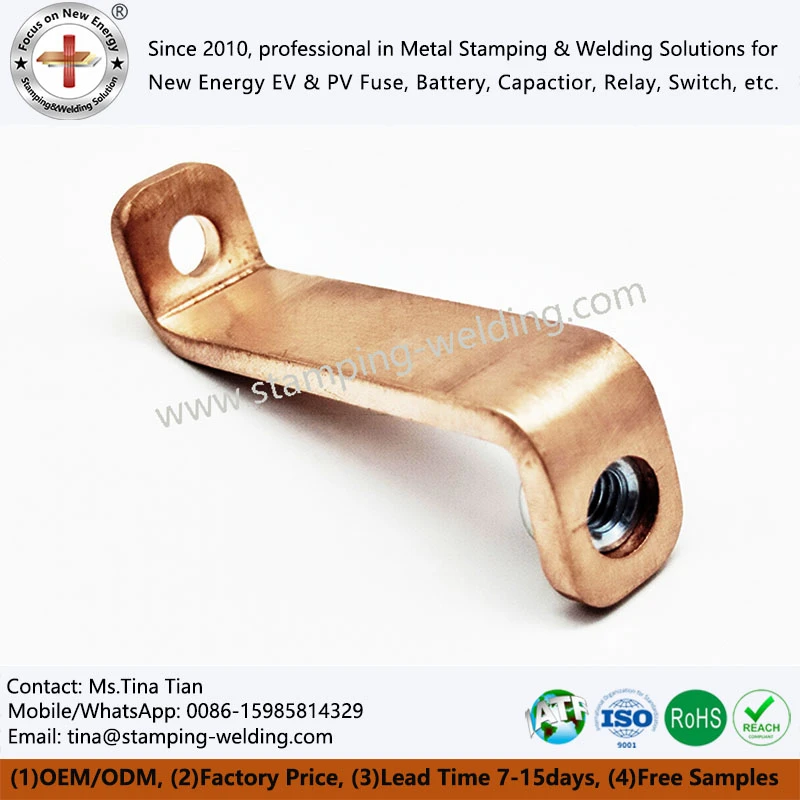
تعریف اصلی و ویژگی های اصلی باس بار الکتریکی
شینه مسی برقی که به نامهای شینه مسی، شینه مسی، شینه مسی یا شینه مسی زمینی نیز شناخته میشود، یک هادی نواری بلند است که از مواد مسی ساخته شده است و دارای مقطع مستطیلی مستطیلی- یا پخدار (گرد) است. در مقابل، هادی هایی از همان نوع ساخته شده از مواد آلومینیومی، میله های آلومینیومی نامیده می شوند که هر دو وظیفه اصلی انتقال جریان در مدارها و اتصال تجهیزات مختلف الکتریکی را دارند. با توجه به عملکرد برتر در رسانایی، مقاومت در برابر خوردگی و استحکام مکانیکی نسبت به آلومینیوم، باس بار جامد مس به طور گستردهتری در تجهیزات الکتریکی، بهویژه در سیستمهای توزیع کامل برق مورد استفاده قرار میگیرد.
در سناریوهای توزیع برق مانند کابینتهای توزیع، شینهای فاز A، B، C، N و شینهای PE معمولاً با حروف رنگ فاز علامتگذاری میشوند یا برای شناسایی آسان با رنگ فاز پوشانده میشوند: یک شینه مسی فاز با رنگ زرد مشخص میشود، فاز B سبز، فاز C قرمز، فاز N آبی روشن، و شینه PE دوتایی سبز زرد است. از منظر سناریوهای کاربردی، میلههای مسی عمدتاً برای خطوط اولیه استفاده میشوند (خطوط فاز جریان بالا، خطوط خنثی و خطوط زمین همگی استفاده میشوند). گذرگاه مس معمولاً برای اتصال اجزای اولیه با جریان بالا در کابینت های الکتریکی مانند کابینت های اتصال شین اصلی و شینه انشعاب که شینه اصلی را به تجهیزات الکتریکی سوئیچ هر کابینت وصل می کند (سوئیچ های ایزوله، قطع کننده های مدار و غیره) استفاده می شود.
مس BusBar را می توان با توجه به روش های تصفیه سطح به میله های مس قلع اندود و میله های مس لخت تقسیم کرد. اتصال بین میلههای مس در کابینتهای الکتریکی اغلب با آبکاری قلع، برجستهسازی یا افزودن خمیر رسانا برای افزایش قابلیت اطمینان اتصال بهبود مییابد. قطعات یدکی را می توان با لوله های انقباض حرارتی محافظت کرد یا با رنگ عایق پوشش داد تا از استفاده ایمن اطمینان حاصل شود. هنگام انتخاب یک باس بار میله برق، فاکتور اصلی در نظر گرفتن ظرفیت حمل فعلی است. لازم است میلههای مسی را با توجه به اندازه جریان واقعی مطابقت دهید و از سفت شدن پیچهای اتصال در محل خود اطمینان حاصل کنید تا از خطرات ایمنی مانند ذوب شدن میلههای مسی هنگام عبور جریانهای زیاد به دلیل تماس ضعیف جلوگیری شود.
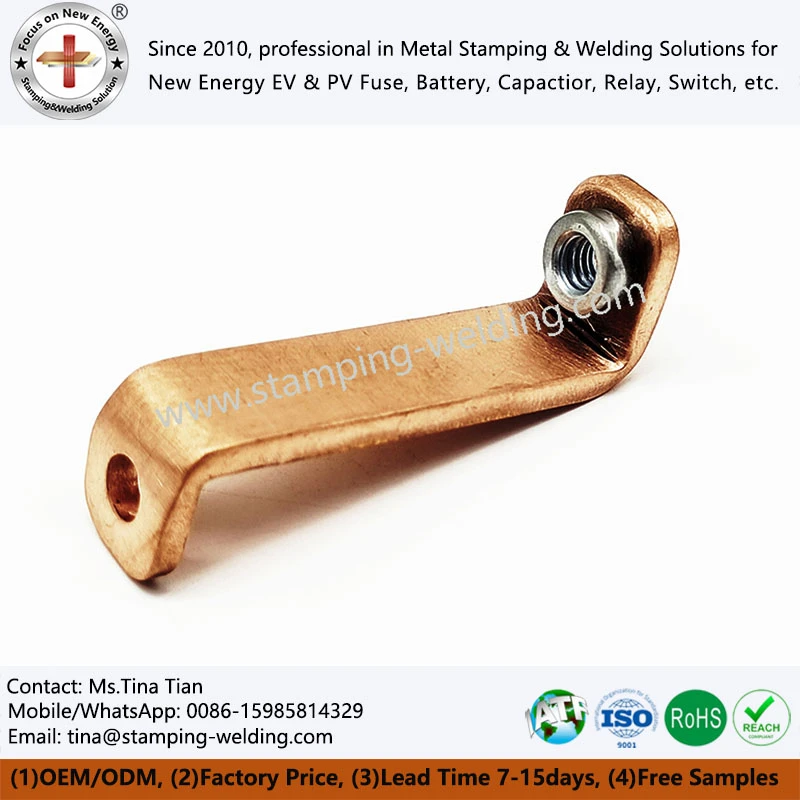
روش های اصلی تولید و مشخصات فنی
روش تولید High Current Contacts به طور مستقیم عملکرد، ظاهر، سازگاری با مشخصات و هزینه آن را تعیین می کند. فرآیندهای مختلف مزایا و معایب خاص خود را دارند و برای نیازهای صحنه های مختلف مناسب هستند. اطلاعات اصلی پنج روش اصلی تولید در صنعت به شرح زیر است:
فرآیند اصلی روش اره نوردی:شمش گرمایش نورد گرم (فرایند اختیاری) اسید شور اره نورد سرد بسته بندی و ذخیره سازی تکمیل. مزیت این است که کنترل شاخص های عملکرد آسان است. کاستی ها عبارتند از تمایل به تولید فرز، صافی سطح ناکافی اتصال دهنده های شینه، تحمل های زیاد و هزینه های بالا.
فرآیند اصلی روش کشش نورد:شمش گرمایش نورد گرم فرز نورد سرد برش نورد سرد بازپخت ترشی کشش تکمیل بسته بندی و ذخیره سازی. مزایای کیفیت پایدار و هزینه کم است. تخته های کوتاه مستعد ایجاد فرز در حین برش هستند، که کنترل تلورانس های ابعادی Tmgb را دشوار می کند.
فرآیند اصلی روش نورد پروفیل:قالب آهنی شمش قرمز - نورد گرم (گرم) - اسید شویی - نورد خشن - بازپخت - شستشوی اسیدی - نورد دقیق - تکمیل - بسته بندی و ذخیره سازی. مزایا عبارتند از دقت مقطعی-بالا و عملکرد پایدار. کاستیها عبارتند از: سرمایهگذاری بالای تجهیزات، هزینههای تولید بالا، و سازگاری با میلههای اتوبوس اینورتر{10}دقیق متوسط تا بالا.
فرآیند اصلی روش کشش اکستروژن:شمش گرمایش اکستروژن کشش بازپخت ترشی کشش کشش تکمیل بسته بندی و ذخیره سازی. مزایا عملکرد خمشی خوب، فرآیند ساده، راندمان بالا و ظرفیت تولید زیاد است. نقص این است که تجهیزات و هزینه های فرآیند بالا است و برای پاورهای متوسط تا بالا در کنتاکت ها مناسب است.
فرآیند اصلی روش کشش نورد ریخته گری پیوسته رو به بالا (یا افقی):ریخته گری پیوسته رو به بالا (یا افقی) نورد سرد بازپخت ترشی کشش تکمیل بسته بندی و ذخیره سازی. مزیت این است که فرآیند ساده ترین و هزینه کمتر است. کاستی ها عبارتند از عملکرد متوسط، مشخصات محدود، راندمان پایین و ظرفیت تولید، مناسب برای میله اتوبوس جامد مسی متوسط تا پایین.

خلاصه
روش تولید باس بار باتری مسی باید به طور جامع بر اساس الزامات عملکرد محصول، الزامات مشخصات، سناریوهای کاربردی و بودجه هزینه انتخاب شود. روش اره زنی نورد و روش کشش نورد برای محصولاتی با الزامات عملکرد و دقت معمولی مناسب است، در حالی که روش نورد پروفیل و روش کشش اکستروژن برای سناریوهای با دقت بالا و عملکرد خاص مناسب است. روش کشش نورد ریختهگری پیوسته رو به بالا (یا افقی) برای نیازهای تولید متوسط تا پایین، مقیاس بزرگ و کم هزینه{4} مناسبتر است. با بهبود مستمر الزامات صنعت برق برای دقت، عملکرد و صرفه جویی در گذرگاه های مثبت، فرآیندهای مختلف تولید نیز به طور مداوم بهینه و ارتقا می یابند. از طریق بهبود فرآیند، ارتقاء تجهیزات و بهینهسازی فرآیند، بهبود دوگانه کیفیت محصول میله مس و راندمان تولید به دست میآید که تضمینی محکم برای عملکرد ایمن و کارآمد سیستمهای انتقال و توزیع نیرو ارائه میکند.
با ما تماس بگیرید
اگر نیاز به درک عمیق تری از روش های تولید و راه حل های سازگاری داریدبار اتوبوس برقی، ما مشتاق مشاوره شما هستیم و از صمیم قلب راه حل های سفارشی را به شما ارائه خواهیم داد.


